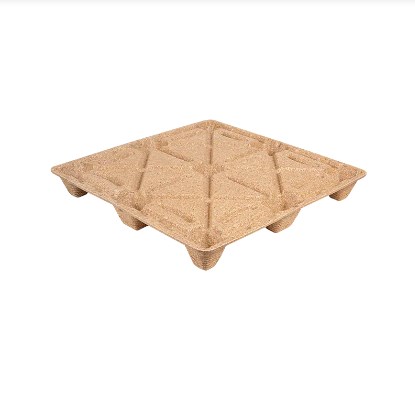
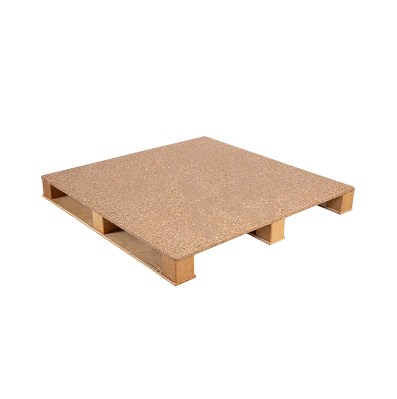
Kleje mogą stanowić jedynie ułamek materiału stosowanego w opakowaniach z drewna konstrukcyjnego, ale mają ogromny wpływ na emisję, odporność na wilgoć, właściwości strukturalne i wydajność produkcji. Ponieważ producenci opakowań szukają sposobów wykorzystania większej ilości włókien drzewnych pochodzących z recyklingu, spełniając jednocześnie bardziej rygorystyczne oczekiwania w zakresie ochrony środowiska, chemia klejów staje się coraz ważniejszym elementem inżynierii produktu.
Zmiana nie jest tak prosta, jak zastąpienie konwencjonalnej żywicy „zieloną” alternatywą. Układy mocznikowo-formaldehydowe, modyfikowane melaminą, żywice fenolowe, pMDI i nowe spoiwa na bazie biologicznej zachowują się inaczej podczas mieszania, prasowania na gorąco i serwisowania. Wyzwaniem dla producentów jest zatem ograniczenie emisji bez poświęcania szybkości produkcji, wytrzymałości palet i trwałości w wilgotnych środowiskach logistycznych.
Zmiana branży: Wybór kleju odchodzi od decyzji dotyczącej formuły podstawowej do mierzalnej części wydajności opakowania, kontroli emisji i pozyskiwania materiałów.
Dlaczego kleje stają się większym problemem w opakowaniach z drewna konstrukcyjnego?
Cząstki i włókna drewna nie stają się zaprojektowanym produktem opakowaniowym tylko dlatego, że są sprasowane. Spoiwo przenosi naprężenia pomiędzy cząstkami, utrzymuje uformowaną strukturę razem i pomaga określić, jak gotowy produkt reaguje na wilgoć, uderzenia i wielokrotne manipulacje.
Przez dziesięciolecia przemysł drewna konstrukcyjnego w dużym stopniu opierał się na uznanych rodzinach klejów termoutwardzalnych, takich jak mocznik-formaldehyd (UF), melamina-mocznik-formaldehyd (MUF) i fenol-formaldehyd (PF). Systemy te pozostają ważne, ponieważ oferują dojrzałe łańcuchy dostaw, przewidywalne przetwarzanie i stosunkowo szybkie utwardzanie. pMDI, system na bazie izocyjanianów, to kolejna szeroko stosowana opcja, w której wymagane jest mocne wiązanie i odporność na wilgoć.
Jednocześnie rozszerzają się wysiłki badawcze i komercjalistyczne wokół spoiw na bazie ligniny, garbników, soi, skrobi, furanu i kwasów organicznych. W przeglądzie biologicznych klejów do drewna przeprowadzonym w 2026 r. zauważono, że wykonalność przemysłowa zależy nie tylko od końcowej siły wiązania, ale także od lepkości, zawartości części stałych, czasu prasowania, konsystencji surowca, odporności na wilgoć i kosztu.
Dlatego też określenia takie jak niskoemisyjne , bez dodatku formaldehydu i oparte na biologii nie należy traktować jako wymienne. Preparat może zmniejszać emisję formaldehydu, nie będąc pochodzenia biologicznego, podczas gdy klej odnawialny może nadal wymagać syntetycznych środków sieciujących lub utwardzania w wysokiej temperaturze.
Konwencjonalne i nowe systemy klejące wiążą się z różnymi kompromisami
Nie ma jednego kleju, który byłby idealny do każdego zastosowania w opakowaniach drewnianych. Wybór żywicy zależy od oczekiwanej ekspozycji na wilgoć, sprzętu produkcyjnego, cyklu prasy, stanu surowca, wymaganych parametrów mechanicznych i docelowych kosztów.
| System klejący | Główne zalety | Kluczowe rozważania |
| UF | Szybkie utwardzanie, sprawdzona technologia i konkurencyjne koszty | Emisje formaldehydu i stosunkowo ograniczona odporność na wilgoć |
| MUF | Poprawiona wodoodporność w porównaniu z konwencjonalnym UF | Nadal opiera się częściowo na chemii formaldehydu |
| PF | Wysoka trwałość i dobra odporność na wilgoć | Wyższe wymagania dotyczące utwardzania i inna charakterystyka przetwarzania |
| pMDI | Silne wiązanie i wysoka odporność na wilgoć bez chemii żywicy na bazie formaldehydu | Obsługa, narażenie zawodowe, uwalnianie pleśni i koszty wymagają kontroli |
| Lignina / Tanina | Surowce odnawialne o składzie chemicznym dostosowanym do sieci typu fenolowego | Zmienność surowców, lepkość i optymalizacja utwardzania pozostają wyzwaniami |
| Soja / Białko | Odnawialny i potencjalnie odpowiedni do systemów niezawierających formaldehydu | Trwałość na mokro często wymaga modyfikacji lub sieciowania |
| Na bazie skrobi | Obfite surowce odnawialne | Hydrofilowość i odporność na wilgoć mogą ograniczać zastosowania |
Aktualne badania sugerują, że lignina i garbniki należą do najbardziej obiecujących odnawialnych platform częściowego podstawienia w układach fenolowych, ponieważ ich struktury aromatyczne są chemicznie kompatybilne z sieciami termoutwardzalnymi. Soja i skrobia są również atrakcyjne, ale ich naturalne powinowactwo do wody oznacza, że w przypadku wymagających zastosowań często potrzebne jest ulepszone sieciowanie.
W przypadku opakowań przemysłowych oznacza to, że prawdopodobne przejście może następować stopniowo. Systemy hybrydowe, które redukują zawartość składników pochodzenia kopalnego lub formaldehydu, zachowując jednocześnie sprawdzone działanie utwardzania i nawilżania, mogą zostać wprowadzone do produkcji przemysłowej szybciej niż preparaty całkowicie pochodzenia biologicznego.
Kleje niskoemisyjne zmieniają proces prasowania na gorąco
Zmiana składu kleju może wymagać czegoś więcej niż tylko nowej specyfikacji surowca. Może zmienić całe okno produkcyjne formowanego produktu drewnianego.
Ładowanie żywicy
Zbyt mała ilość kleju może zmniejszyć wiązanie wewnętrzne, natomiast nadmiar żywicy zwiększa koszty i może wpływać na proces utwardzania.
Lepkość
Klej musi równomiernie rozprowadzać się po włóknach drewna, nie tworząc miejscowo bogatych lub ubogich w żywicę obszarów.
Wilgotność włókien
Woda wpływa na penetrację kleju, wytwarzanie pary, utwardzanie i stabilność wymiarową podczas prasowania na gorąco.
Naciśnij Temperatura
Różne składy chemiczne wymagają różnych warunków termicznych, aby utworzyć stabilną sieć polimerową.
Naciśnij Czas
Żywica, która dobrze sprawdza się w laboratorium, może być nieekonomiczna, jeśli utwardzanie przemysłowe trwa znacznie dłużej.
Rozformowanie
Skład kleju może wpływać na uwalnianie się formy, stan powierzchni i przestoje w produkcji.
Czas prasowania jest szczególnie ważny przy produkcji formowanych palet. Preparat laboratoryjny może osiągnąć doskonałe właściwości mechaniczne po dłuższym utwardzaniu w wysokiej temperaturze, ale wynik ten niekoniecznie przekłada się na komercyjnie opłacalną linię produkcyjną. Dlatego też najnowsze badania nad klejami coraz częściej oceniają konkretny czas prasowania i warunki przetwarzania wraz z pomiarami wytrzymałości.
Włókno drzewne pochodzące z recyklingu dodaje kolejną zmienną. Trociny, wióry drzewne i inne odzyskane pozostałości mogą różnić się wilgotnością, gatunkiem, wielkością cząstek i stanem powierzchni. System klejący musi tolerować tę zmienność, w przeciwnym razie producent musi ściślej kontrolować surowiec przed formowaniem.
Wydajność kleju przemysłowego Siła wiązania Odporność na wilgoć Szybkie utwardzanie Stabilne przetwarzanie Dopuszczalna emisja Konkurencyjny koszt
Siła wiązania i odporność na wilgoć nadal są na pierwszym miejscu
Niższe emisje mają niewielką wartość hilową, jeśli gotowe opakowanie nie może przetrwać w środowisku logistycznym. Palety i inne opakowania transportowe mogą spotykać się z wilgotnymi magazynami, cyklami temperatur, kondensacją pojemników, chwilową ekspozycją na zewnątrz i wielokrotnym transportem wózkiem widłowym.
Wytrzymałość wiązania na sucho to tylko jedna część wymagań dotyczących wydajności. Kleje wpływają również na spójność wewnętrzną, zachowanie przy zginaniu, odporność na uderzenia, stabilność wymiarową i zdolność formowanych konstrukcji do zachowania swoich właściwości po wystawieniu na działanie wilgoci.
Jest to jedno z głównych wyzwań stojących przed niektórymi odnawialnymi systemami klejącymi. Spoiwa na bazie białek i skrobi mogą zapewnić użyteczną skuteczność wiązania na sucho, ale ich hydrofilowa struktura może utrudniać trwałość na mokro. Dlatego często stosuje się modyfikacje chemiczne, sieciowanie lub formuły hybrydowe w celu zmniejszenia wrażliwości na wilgoć. Systemy ligniny i garbnika mogą zapewniać większy potencjał hydrotermalny, chociaż zachowanie podczas utwardzania i konsystencja surowca nadal wymagają optymalizacji.
W przypadku formowanych palet drewnianych kupujący powinni ocenić:
- Wydajność ładunku gotowych palet, a nie sama chemia żywicy
- Stabilność wymiarowa po kondycjonowaniu
- Podczas transportu spodziewana jest wilgotność i narażenie na wilgoć
- Trwałość wózków widłowych i obsługi
- Spójność pomiędzy partiami produkcyjnymi
- Czy zmiany kleju wymagają innych warunków przechowywania lub stosowania
Ostatecznie rozwój kleju powinien zostać zweryfikowany w gotowym produkcie opakowaniowym. Żywica, która dobrze sprawdza się w małej próbce laboratoryjnej, może zachowywać się inaczej, gdy jest stosowana w pełnowymiarowej formowanej palecie z żebrami, nóżkami, ściankami o różnej grubości i skoncentrowanymi obszarami obciążenia.
Przepisy dotyczące formaldehydu zwracają coraz większą uwagę na kontrolę emisji
Zmiany w przepisach wpływają również na rozwój klejów. W Unii Europejskiej, załącznik XVII, wpis 77 do rozporządzenia REACH wprowadza nowe ograniczenia dotyczące uwalniania formaldehydu do odpowiednich wyrobów wprowadzonych do obrotu po 6 sierpnia 2026 r. Rozporządzenie ustanawia limit 0,062 mg/m3 dla mebli i wyrobów drewnopochodnych i 0,080 mg/m3 dla innych artykułów w określonych warunkach testowych, zapewniając jednocześnie określone wyjątki.
Jednakże w przypadku opakowań przemysłowych limitów tych nie należy interpretować w ten sposób, że każda paleta automatycznie podlega identycznym wymogom testowym. Konstrukcja produktu, jego przeznaczenie i obowiązujące zwolnienia muszą zostać ocenione pod kątem konkretnego artykułu i rynku.
Stany Zjednoczone stosują inne ramy regulacyjne. Przepisy EPA dotyczące formaldehydu, tytuł VI, dotyczące formaldehydu, skupiają się na regulowanych kompozytowych produktach drewnianych, takich jak sklejka z twardego drewna, płyty pilśniowe i płyty wiórowe średniej gęstości, a także niektóre produkty gotowe je zawierające. Dlatego nie należy uogólniać tego na każdą paletę z drewna konstrukcyjnego.
Niemniej jednak kierunek rozwoju jest jasny: pomiary emisji stają się coraz bardziej ujednolicone. W lutym 2026 r. EPA zaproponowała aktualizację kilku przywołanych norm badawczych i dodanie ISO 12460-2:2024, metody komorowej na małą skalę, jako dodatkowej metody kontroli jakości emisji formaldehydu z kompozytowych produktów drewnianych objętych przepisami.
Dla producentów opakowań zwiększa to wartość dokumentowania składu chemicznego kleju, składu produktu i metod testowania, zamiast polegać na ogólnych stwierdzeniach, takich jak „przyjazny dla środowiska” lub „nietoksyczny”.
Kleje pochodzenia biologicznego mogą połączyć dwa przemysłowe strumienie uboczne
Jednym z najciekawszych osiągnięć jest możliwość łączenia włókien drzewnych pochodzących z recyklingu z klejami pochodzącymi częściowo ze strumieni ubocznych biomasy.
Lignina jest produkowana w dużych ilościach w operacjach celulozowych i biorafinerii i zawiera struktury aromatyczne, które można stosować w modyfikowanych fenolowych systemach klejących. Garbniki ekstrahowane z materiałów roślinnych oferują pokrewną chemię fenolową. Białka sojowe i skrobie stanowią inne platformy odnawialne, natomiast bada się pochodne furanu i kwasy organiczne jako alternatywne drogi sieciowania.
Pozostałości z obróbki drewna Odnawialne/niskoemisyjne spoiwo → Zaprojektowane opakowanie drewniane
Tworzy to atrakcyjną koncepcję gospodarki o obiegu zamkniętym: jeden przemysłowy strumień uboczny dostarcza włókno wzmacniające, podczas gdy inny zasób odnawialny dostarcza część chemii klejów.
Koncepcja nadal wymaga starannej inżynierii. Preparat pochodzenia biologicznego nie jest automatycznie mniej szkodliwy, jeśli wymaga intensywnego oczyszczania, kosztownych środków sieciujących, niezwykle wysokiego obciążenia żywicą lub znacznie dłuższych cykli prasowania na gorąco. Dlatego też w niedawnych przeglądach obok zasobów odnawialnych kładzie się nacisk na wydajność w cyklu życia oraz wykonalność techniczno-ekonomiczną.
W związku z tym wkrótce przyjęcie na skalę przemysłową będzie prawdopodobnie obejmowało mieszankę podejść: zoptymalizowane żywice konwencjonalne o niższych emisjach, pMDI i inne sposoby wytwarzania żywic bez dodatku formaldehydu, hybrydowe formuły częściowo pochodzenia biologicznego oraz wybrane systemy w pełni oparte na biologii, w przypadku których można spełnić wymagania dotyczące przetwarzania i trwałości.
Chemia klejów staje się częścią inżynierii opakowań
Dla producentów opakowań z drewna konstrukcyjnego kleje nie mogą już być uważane jedynie za ukryty składnik procesowy. Mają one wpływ na twierdzenia dotyczące ochrony środowiska, szybkość produkcji, odporność na wilgoć, zachowanie mechaniczne, koszty produkcji i coraz częściej pytania zadawane przez międzynarodowych nabywców.
W przypadku formowanych palet drewnianych wykonanych z włókien pochodzących z recyklingu kolejny etap rozwoju będzie zatem wymagał skoordynowanej optymalizacji całego systemu materiałowego: czystość włókien, rozkład cząstek, wilgotność, skład chemiczny spoiwa, obciążenie żywicą, temperatura formy, ciśnienie prasowania i czas utwardzania.
Najbardziej udane rozwiązania niskoemisyjne niekoniecznie będą te z najbardziej ambitną chemią laboratoryjną. Będą to systemy, które redukują emisję, zapewniając jednocześnie stabilną produkcję, przewidywalną wydajność logistyczną i koszty realistyczne pod względem komercyjnym.
Ocena formowanych palet drewnianych dla logistyki przemysłowej?
Ronsun Import & Export Co., Ltd. dostarcza rozwiązania w zakresie palet z formowanego drewna do zastosowań w produkcji, magazynowaniu i transporcie międzynarodowym. Wymagania dotyczące palet można ocenić na podstawie wymiarów, masy ładunku, warunków przeładunku, środowiska przechowywania i rynku docelowego.
Często zadawane pytania
Jakie kleje są powszechnie stosowane w opakowaniach z drewna konstrukcyjnego?
Typowe systemy przemysłowe obejmują UF, MUF, PF i pMDI. Pojawiające się alternatywy obejmują preparaty na bazie ligniny, garbników, soi, skrobi, furanu i kwasów organicznych, chociaż ich dojrzałość komercyjna i wydajność znacznie się różnią.
Jaka jest różnica pomiędzy klejami o niskiej zawartości formaldehydu, bez dodatku formaldehydu i klejami pochodzenia biologicznego?
„O niskiej zawartości formaldehydu” ogólnie opisuje system zaprojektowany w celu zmniejszenia emisji formaldehydu. Termin „formaldehyd bez dodatku” odnosi się do preparatów, w których celowo nie zastosowano żywic na bazie formaldehydu. Biopochodne opisuje pochodzenie części lub całości surowca klejącego. Terminy te opisują różne cechy i nie powinny być używane zamiennie.
Czy kleje na bazie biologicznej są wystarczająco mocne w przypadku formowanych palet drewnianych?
Niektóre receptury wykazują obiecujące właściwości mechaniczne, ale przydatność zależy od utwardzania, odporności na wilgoć, obciążenia żywicą, stanu surowca i zamierzonego środowiska pracy palety. Testowanie gotowych palet pozostaje niezbędne.
W jaki sposób dobór kleju wpływa na produkcję formowanych palet?
Skład kleju może zmieniać lepkość, zachowanie podczas mieszania, tolerancję na wilgoć, temperaturę prasy, czas utwardzania, uwalnianie z formy i wydajność produkcji. Zmiana systemów klejących może zatem wymagać zmian nie tylko w samej żywicy.
Czy kleje niskoemisyjne automatycznie ułatwiają recykling palet?
Nie. Opcje wycofania z eksploatacji zależą od pełnego składu produktu, składu chemicznego spoiwa, dodatków, zanieczyszczeń i lokalnej infrastruktury do odzyskiwania. Niższa emisja podczas użytkowania nie gwarantuje automatycznie większej możliwości recyklingu.
Jakie przepisy dotyczące formaldehydu powinni wziąć pod uwagę nabywcy opakowań z drewna konstrukcyjnego?
Wymagania różnią się w zależności od rynku i klasyfikacji produktu. UE wprowadziła nowe limity uwalniania formaldehydu na mocy rozporządzenia REACH, podczas gdy Stany Zjednoczone regulują określone kompozytowe produkty drewniane na mocy tytułu VI ustawy TSCA. Kupujący powinni potwierdzić, jakie wymagania mają zastosowanie do faktycznego produktu opakowaniowego i jego przeznaczenia.