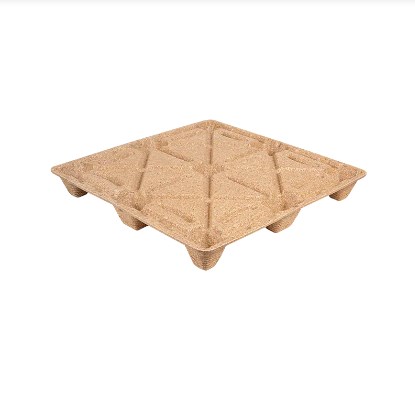
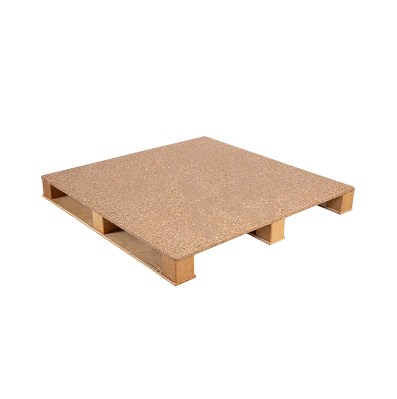
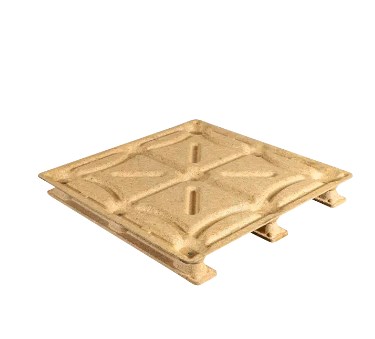
Zmniejszenie masy palety może obniżyć zużycie materiału, uprościć obsługę i zmniejszyć ilość masy opakowaniowej przewożonej w każdej przesyłce. Jednak w przypadku palet z formowanego drewna zmniejszenie masy nie polega po prostu na zużyciu mniejszej ilości włókien. Usuń materiał z niewłaściwego miejsca, czego skutkiem może być nadmierne ugięcie platformy, osłabienie stóp, uszkodzenie obszarów wejścia wideł lub zmniejszona wydajność układania.
Wyzwanie inżynieryjne jest zatem bardziej precyzyjne: producenci muszą wyeliminować niepotrzebną masę, zachowując jednocześnie wsparcie materiałowe i strukturalne wymagane w obszarach narażonych na duże obciążenia. Geometria formy, rozkład gęstości, przygotowanie cząstek drewna, dozowanie spoiwa, masa wsadu i parametry prasowania na gorąco mają wpływ na końcowy stosunek wytrzymałości do masy.
Podstawowa zasada: Celem nie jest wyprodukowanie jak najlżejszej palety. Ma wyprodukować najlżejszą paletę, która konsekwentnie spełnia wymagania wydajnościowe dla zamierzonego zastosowania logistycznego.
Masa palety to cel inżynieryjny, a nie tylko cel oszczędzania materiałów
Każdy kilogram dodany do palety ma swoje konsekwencje. Większa waga zwykle oznacza więcej włókien drzewnych i spoiwa, dodatkowy koszt materiałów i większą masę opakowaniową przemieszczającą się w łańcuchu dostaw. W przypadku przesyłek, które zbliżają się do limitu ładowności ciężarówki lub kontenera, masa tary palety może również zmniejszyć ilość sprzedawanego ładunku, który można przewieźć.
Przeciwna skrajność stwarza inny problem. Paleta, która została agresywnie odciążona, może nadal wyglądać akceptowalnie, ale wykazuje nadmierne uginanie się pod obciążeniem, miejscowe osłabienie wokół stóp lub niewystarczającą odporność na wielokrotne przemieszczanie wózkiem widłowym.
Właśnie dlatego rozwój formowanych palet coraz bardziej koncentruje się na stosunek wytrzymałości do masy a nie sama waga. Producenci określają wydajność strukturalną wymaganą dla danego zastosowania, a następnie pracują wstecz, aby zoptymalizować wykorzystanie materiału.
Zbyt ciężki Wyższe zużycie materiału Większa masa transportowa Potencjalnie niepotrzebna gęstość
OPTYMALIZUJ
Zbyt lekki Wyższe ryzyko ugięcia Słabe struktury lokalne Zmniejszona trwałość obsługi
Prawidłowy projekt zależy również od sposobu podparcia palety. Paleta całkowicie spoczywająca na podłodze podlega innym naprężeniom niż paleta oparta na belkach regałów magazynowych lub wielokrotnie obsługiwana przez wózki widłowe. Z tego powodu redukcję masy należy zawsze oceniać w odniesieniu do określonych warunków załadunku i obsługi.
Geometria formy określa, gdzie faktycznie potrzebny jest materiał
Jedną z ważnych cech produkcji formowanych palet drewnianych jest to, że paletę można uformować jako zintegrowaną strukturę trójwymiarową. Zamiast polegać wyłącznie na jednolitych płytach i blokach, inżynierowie mogą tworzyć żebra, stopy, zakrzywione przejścia i wzmocnione strefy wejścia wideł bezpośrednio w formie.
Umożliwia to umieszczenie większej ilości materiału tam, gdzie wymagania konstrukcyjne są wysokie i redukcję niepotrzebnego materiału tam, gdzie naprężenia są mniejsze.
| Obszar palet | Podstawowe zapotrzebowanie mechaniczne | Typowa strategia kontroli wagi |
| Centrum pokładu | Zginanie i rozłożone obciążenie ładunku | Użyj żeber lub konturów, aby zwiększyć sztywność bez równomiernego zwiększania grubości |
| Stopy | Kompresja, układanie w stosy i wpływ lokalny | Utrzymuj wystarczającą ilość lokalnego materiału i gęstość |
| Obszary wejściowe dla wideł | Powtarzające się manipulacje i uderzenia | Wzmocnij geometrię wokół stref kontaktu |
| Narożniki | Radzenie sobie z uderzeniami i lokalnym stresem | Utrzymuj kontrolowaną grubość i płynne przejścia |
| Powierzchnie o niskim naprężeniu | Ograniczony popyt strukturalny | Usuń niepotrzebny wolumen, jeśli testy potwierdzą, że jest bezpieczny |
Żebra mogą zwiększyć sztywność bez zwiększania grubości całego pokładu
Zwiększanie grubości całego pokładu palet to prosty sposób na dodanie materiału, ale rzadko jest najskuteczniejszym sposobem na zwiększenie sztywności. Odpowiednio ustawione żebra mogą zwiększyć głębokość przekroju konstrukcji i poprawić odporność na zginanie przy jednoczesnej koncentracji materiału wzdłuż ważnych ścieżek obciążenia.
Ta sama zasada jest szeroko stosowana w przypadku formowanych elementów przemysłowych: geometria wykonuje część pracy konstrukcyjnej, więc materiał nie musi wykonywać całej pracy wyłącznie poprzez masę.
Stopy i strefy przejściowe nie mogą być rozjaśniane bezkrytycznie
Stopy paletowe przenoszą skoncentrowane obciążenia i przenoszą je na pokład. Dlatego obszary łączące stopy, żebra i pokład główny mogą podlegać dużym lokalnym naprężeniom.
Jeśli zmniejszenie ciężaru powoduje nagłe zmiany grubości lub niewystarczającą ilość materiału wokół tych przejść, na palecie mogą pojawić się słabe strefy, nawet jeśli jej średnia gęstość pozostaje akceptowalna. Zaokrąglone przejścia, odpowiednie promienie i kontrolowane lokalne wzmocnienie mogą pomóc w skuteczniejszym rozłożeniu naprężeń.
Lekcja projektowania: Usunięcie 500 gramów z obszaru pokładu o niskim naprężeniu może mieć bardzo niewielki wpływ na wydajność. Usunięcie tej samej ilości z krytycznego przejścia stopy lub żebra może mieć znacznie większe konsekwencje strukturalne.
Kontrola gęstości jest tak samo ważna jak geometria palety
Masa palety jest ściśle powiązana z objętością uformowanej palety i gęstością materiału. Nawet jeśli dwie palety pochodzą z tej samej formy, zmiany masy wsadu, wilgotności, upakowania cząstek lub zachowania podczas prasowania mogą skutkować różnymi masami końcowymi.
Większa gęstość często poprawia kontakt cząstek i może zwiększyć sztywność strukturalną, ale maksymalizacja gęstości nie jest automatycznie pożądana. Nadmierna gęstość zwiększa zużycie surowca i masę palety i może zapewnić niewielką dodatkową wartość po osiągnięciu wymaganej wydajności.
Z drugiej strony niewystarczająca gęstość może skutkować nadmierną porowatością, słabym miejscowym wiązaniem, większym ugięciem i zmniejszoną odpornością na uderzenia.
Zasada optymalizacji wagi Należy dążyć do najniższej stabilnej gęstości, która wielokrotnie spełnia wymagane parametry konstrukcyjne palety.
Średnia gęstość nie mówi całej historii
Dwie palety mogą mieć dokładnie tę samą masę końcową, ale działać inaczej, ponieważ ich materiał jest inaczej rozłożony.
Rozważ dwie palety o tej samej masie. W pierwszym przypadku wystarczająca ilość materiału koncentruje się wokół stóp, żeber i innych konstrukcji nośnych. W drugim przypadku nadmiar materiału pozostaje w obszarach o niskim naprężeniu, podczas gdy stopy są stosunkowo słabo wypełnione. Skale pokazują tę samą liczbę, ale ich efektywność strukturalna jest inna.
Z tego powodu producenci muszą kontrolować jedno i drugie gęstość ogólna i rozkład gęstości lokalnej . Stałe ładowanie formy, przepływ cząstek i prasowanie są niezbędne do osiągnięcia tej równowagi.
Rozmiar cząstek wpływa na efektywność wykorzystania materiału
Resztki drewna pochodzącego z recyklingu użyte do formowanych palet mogą zawierać cząstki o różnych rozmiarach i kształtach. Rozkład ten wpływa na łatwość wypełniania formy przez materiał, gęstość upakowania cząstek oraz ilość spoiwa niezbędną do stworzenia stabilnej struktury.
Większe cząstki mogą utrudniać wypełnienie cienkich sekcji
Duże cząstki mogą nie rozprowadzać się łatwo w wąskich żebrach, narożnikach lub głęboko uformowanych elementach. Złe wypełnienie może powodować powstawanie pustych przestrzeni lub obszarów o małej gęstości, co zmusza producentów do kompensowania tego poprzez zwiększenie całkowitej masy wsadu. To dodaje masę, niekoniecznie rozwiązując prawdziwy problem.
Nadmierne kary mogą zwiększyć popyt na segregatory
Bardzo drobne cząstki mają dużą powierzchnię w stosunku do ich masy. Gdy udział drobnych cząstek znacznie wzrośnie, zapotrzebowanie na klej i zachowanie podczas przetwarzania może się zmienić. Preparat przeznaczony do dystrybucji jednej cząsteczki może zatem stać się mniej skuteczny, jeśli surowiec zmieni się w kierunku znacznie drobniejszego materiału.
| Stan surowca | Możliwy efekt produkcyjny | Możliwe konsekwencje związane z wagą |
| Za dużo dużych cząstek | Słabe wypełnienie szczegółowych obszarów | W ramach rekompensaty może zostać wykorzystana dodatkowa opłata |
| Nadmierne kary | Większa powierzchnia i różne zapotrzebowanie na spoiwo | Potencjalny wzrost żywicy lub gęstości |
| Bardzo zmienna mieszanka cząstek | Zmiana gęstości nasypowej pomiędzy partiami | Waga gotowej palety staje się mniej stabilna |
| Kontrolowana dystrybucja cząstek | Bardziej przewidywalne wypełnianie i zagęszczanie | Bardziej stabilny ładunek i gotowa waga |
Celem nie jest zatem określenie jednego uniwersalnego rozmiaru cząstek dla każdej uformowanej palety. Producenci ustalają rozkład wielkości cząstek dostosowany do konkretnej geometrii formy, układu spoiwa, warunków prasy i wymaganej wydajności palety.
Optymalizacja spoiwa może zmniejszyć masę, ale zbyt mała ilość powoduje fałszywe oszczędności
Klej ma również wpływ na całkowitą masę i koszt palety. Zmniejszenie dawki spoiwa może wydawać się łatwą strategią zmniejszania masy, ale związek między zawartością spoiwa a wydajnością nie jest liniowy.
Jeśli poziom spoiwa spadnie poniżej zatwierdzonego zakresu przetwarzania, producenci mogą zauważyć zmniejszone wiązanie wewnętrzne, większą wrażliwość na wilgoć, słabszą udarność lub zwiększoną ilość złomów. Wszelkie niewielkie oszczędności materiału mogą szybko zniknąć, jeśli więcej palet nie przejdzie kontroli lub nie będzie działać prawidłowo.
Lepsza dystrybucja może być cenniejsza niż więcej kleju
Częstym wyzwaniem procesowym jest nierównomierne rozłożenie spoiwa. Niektóre obszary mieszanki włókien mogą stać się bogate w żywicę, podczas gdy inne otrzymują niewystarczającą ilość kleju. Zwiększenie całkowitej dawki spoiwa może częściowo ukryć problem, ale nie rozwiązuje podstawowego braku jednorodności.
Bardziej spójna wilgotność włókien, kontrolowana dystrybucja cząstek, stabilna lepkość kleju i skuteczne mieszanie mogą umożliwić producentom uzyskanie niezawodnego wiązania bez stosowania nadmiernej ilości żywicy jako marginesu bezpieczeństwa.
Efektywność materiałowa nie wynika wyłącznie z ograniczenia specyfikacji. Poprawa spójności procesu może zmniejszyć zapotrzebowanie na nadmiar włókien i spoiwa, które zostały wcześniej dodane w celu skompensowania wahań w produkcji.
Kontrola masy ładunku zapobiega zarówno nadwadze, jak i słabym paletom
Przed prasowaniem na gorąco do formy wprowadza się odmierzoną ilość przygotowanego włókna i spoiwa. Nazywa się to powszechnie opłatą. Konsystencja tego wsadu ma bezpośredni wpływ na masę gotowej palety.
Nadmierny ładunek może spowodować nadwagę palety, zwiększyć zużycie materiału i przyczynić się do powstawania wypływów wokół obszarów podziału formy. Niewystarczający ładunek może spowodować niepełne wypełnienie, cienkie żebra, słabe stopy lub strefy o małej gęstości.
Przygotowanie surowca → Mieszanie spoiwa → Zmierzony ładunek → Prasowanie na gorąco → Waga gotowej palety
Dozowanie na podstawie masy jest szczególnie przydatne w przypadku włókien pochodzących z recyklingu, ponieważ gęstość nasypowa może zmieniać się pomiędzy partiami materiału. Pojemność zbiornika, która wczoraj zawierała daną masę, dzisiaj może zawierać inną masę, jeśli zmieni się wielkość cząstek, wilgotność lub zagęszczenie.
Masa gotowej palety jest również sygnałem produkcyjnym
Producenci mogą wykorzystywać masę gotową jako coś więcej niż tylko specyfikację produktu. Może pełnić funkcję wczesnego wskaźnika kontroli procesu.
Jeśli palety z tej samej formy stopniowo stają się cięższe, przyczyną może być zwiększenie masy wsadu, zmiana wilgotności, różna gęstość nasypowa surowca lub większy dodatek spoiwa. Jeśli zmienność masy nagle wzrośnie, może to wskazywać, że przygotowanie materiału na etapie poprzedzającym stało się mniej stabilne.
| Trend wagi | Możliwy obszar do zbadania |
| Średnia waga stopniowo rośnie | Ustawienia wsadu, wilgotność, dozowanie spoiwa lub gęstość surowca |
| Średnia waga stopniowo maleje | Niedoładowanie, zmiany przepływu materiału lub kalibracja dozowania |
| Rosną różnice w wadze | Konsystencja surowca, zmiany wilgotności lub niestabilność dozowania |
| Prawidłowa waga, ale słabsze wyniki testów | Rozkład gęstości, wiązanie lub warunki prasowania, a nie masa całkowita |
Prasowanie na gorąco określa, czy mniej materiału może nadal działać niezawodnie
Lekka konstrukcja zależy od stabilnego procesu formowania. Nawet dobrze zaprojektowana paleta ze starannie przygotowanym materiałem może stracić wydajność, jeśli ciśnienie, temperatura lub czas utwardzania różnią się od zatwierdzonego okna produkcyjnego.
Ciśnienie
Kontroluje konsolidację, kontakt cząstek i końcową gęstość strukturalną. Niewystarczająca presja może spowodować powstanie słabo skonsolidowanych regionów.
Temperatura
Wpływa na utwardzanie spoiwa, zachowanie włókien drzewnych i przepływ wilgoci podczas cyklu formowania.
Czas przebywania
Zapewnia czas na konsolidację i utwardzenie kleju. Niewystarczający czas może spowodować, że wiązanie wewnętrzne nie będzie kompletne.
Wilgoć
Oddziałuje na wymianę ciepła, plastyfikację włókien i wytwarzanie pary podczas prasowania.
Zależność ta wyjaśnia, dlaczego redukcja materiału powinna zwykle następować po stabilizacji procesu, a nie ją poprzedzać. Jeśli producent zmniejszy masę wsadu, zanim wilgotność, temperatura i dozowanie zostaną opanowane, naturalne wahania w produkcji mogą spowodować, że niektóre palety osiągną wymagany próg wydajności.
Bardziej niezawodne podejście polega na ustaleniu stabilnej linii bazowej, zmniejszaniu ciężaru w kontrolowanych etapach, testowaniu powstałej palety i określeniu punktu, w którym dalsza redukcja materiału zaczyna pogarszać sztywność, trwałość lub właściwości jezdne.
Jak producenci sprawdzają, czy lżejsza paleta jest nadal wystarczająco mocna
Lżejsza konstrukcja nie powinna być zatwierdzana wyłącznie na podstawie wyglądu lub obliczonej oszczędności masy. Wydajność należy sprawdzić na gotowej palecie w warunkach obciążenia reprezentatywnych dla zamierzonego zastosowania.
W normie ISO 8611-1:2025 przedstawiono metody badań do oceny nowych płaskich palet i grupowano te metody wokół badania obciążenia nominalnego, badania maksymalnego obciążenia roboczego i porównania trwałości. ISO 8611-2:2025 dotyczy wymagań eksploatacyjnych dotyczących ustalania obciążeń nominalnych i wyboru testów dla różnych środowisk obsługi.
Normy wzmacniają także ważną zasadę inżynieryjną: laboratoryjne testy obciążeniowe nie eliminują wartości walidacji konkretnego projektu palety w jego rzeczywistym środowisku operacyjnym.
Wymiary Sprawdź ogólny rozmiar, geometrię stopy, otwory na widełki i najważniejsze elementy formowane.
Gotowa waga Potwierdź, że produkcja mieści się w zdefiniowanym zakresie produkcyjnym.
Zginanie i ugięcie Oceń, jak paleta zachowuje się w odpowiednich warunkach podparcia i obciążenia.
Kompresja Sprawdź przenoszenie obciążenia przez pokłady, stopy i konstrukcje stosowe.
Dynamiczne prowadzenie Oceń powtarzające się wjazdy wózków widłowych, poruszanie się nimi i naprężenia praktyczne związane z obsługą.
Trwałość Określ, czy wielokrotne manipulowanie zmienia z czasem wydajność palety.
Każda zmiana polegająca na zmniejszeniu masy wiąże się ze zmienną wydajności, którą należy ponownie sprawdzić
| Zmiana optymalizacji | Co należy ponownie zweryfikować? |
| Zmniejsz grubość pokładu | Sztywność zginania i ugięcie |
| Zmniejsz całkowitą wagę ładunku | Ogólna wydajność obciążenia i wypełnienie formy |
| Zmień geometrię żebra | Naprężenia lokalne i sztywność pokładu |
| Zmniejszyć dawkę spoiwa | Wiązanie wewnętrzne i wydajność wilgoci |
| Zmniejsz średnią gęstość | Wytrzymałość na uderzenia, ściskanie i obsługę |
| Zmień rozkład cząstek | Konsystencja wypełnienia, wytrzymałość i zmienność produkcji |
Z tego też powodu nośności palet nie należy interpretować bez kontekstu. Ładowanie statyczne, dynamiczna obsługa oraz warunki podparte lub na regałach mogą nakładać bardzo różne wymagania na tę samą paletę.
Niższa waga palety może obniżyć koszty wykraczające poza surowce
Po zachowaniu wymaganej wytrzymałości niższa waga palety może generować korzyści wykraczające poza zwykłą oszczędność włókna drzewnego.
Większy ładunek może być dostępny w przesyłkach o ograniczonej wadze
Rozważmy przykładową przesyłkę składającą się z 1000 palet. Jeżeli optymalizacja inżynieryjna zmniejszy każdą paletę o 2 kg bez zmiany jej wymaganej wydajności, przesyłka będzie przewozić masę tary palety mniejszą o 2000 kg.
Nie oznacza to automatycznie oszczędności w transporcie. Jeżeli ciężarówka lub kontener osiągnie limit objętości na długo przed limitem ładowności, korzyści mogą być ograniczone. Jednak w przypadku przesyłek o ograniczonej masie niższa masa tara palety może pozostawić większą pojemność dostępną dla ładunków komercyjnych.
Niższa masa może uprościć obsługę pustych palet
Waga wpływa również na ruchy przed i po przewożeniu ładunku na palecie. Duże operacje logistyczne mogą obsługiwać tysiące pustych palet pomiędzy liniami produkcyjnymi, magazynami i miejscami postojowymi. Zmniejszenie niepotrzebnej masy może poprawić wydajność transportu materiałów, jeśli powtórzy się to na dużych paletach.
Efektywność materiałowa zapewnia bardziej zasobooszczędny produkt
Stosowanie mniejszej ilości włókien i spoiwa dla tej samej wymaganej funkcji logistycznej może również poprawić efektywność materiałową. Jednakże ta zaleta istnieje tylko wtedy, gdy lżejsza paleta zachowuje swoją zamierzoną wydajność i nie zwiększa uszkodzeń ani przedwczesnej wymiany.
Przykładowe obliczenia pozwalające zaoszczędzić na wadze
2 kg Redukcja masy na paletę
1000 Palety wysłane
2000 kg Przeniesiono mniej masy opakowaniowej
Ten przykład ilustruje wpływ wyłącznie tary palety. Rzeczywiste oszczędności w transporcie zależą od limitów ładunku, objętości przesyłki, wymiarów palet i konfiguracji transportu.
Celem nie jest najlżejsza paleta – lecz najbardziej wydajna paleta
Optymalizacja masy w produkcji palet z formowanego drewna jest ostatecznie ćwiczeniem wydajności strukturalnej. Producenci nie mogą osiągnąć niezawodnego zmniejszenia masy poprzez proste usunięcie włókien lub zmniejszenie dawki spoiwa w całym produkcie.
Zamiast tego udane projekty koordynują geometrię formy, rozmieszczenie żeber, gęstość lokalną, rozkład cząstek, kontrolę przyczepności, masę wsadu i warunki prasowania na gorąco . Materiał jest konserwowany wokół krytycznych obszarów nośnych i redukowany tylko wtedy, gdy analizy inżynieryjne i testy wykażą, że nie jest to konieczne.
Wyniku nie należy oceniać wyłącznie na podstawie masy palety. Naprawdę wydajna paleta wykorzystuje minimalną praktyczną ilość materiału, zapewniając jednocześnie stabilność wymiarową, wydajność ładowania i trwałość obsługi wymaganą przez system logistyczny.
Oceniasz wagę i wymagania dotyczące obciążenia formowanej palety drewnianej?
Ronsun Import & Export Co., Ltd. dostarcza rozwiązania w zakresie palet z formowanego drewna dla logistyki przemysłowej, magazynowania i wysyłki międzynarodowej. Specyfikacje palet można oceniać na podstawie wymiarów, masy ładunku, metod manipulacji, warunków przechowywania i wymagań zastosowania.
Często zadawane pytania
Czy lżejsza paleta z formowanego drewna automatycznie ma niższą wytrzymałość?
Nie. Wydajność palety zależy od geometrii konstrukcyjnej, lokalnej gęstości, rozkładu włókien, właściwości spoiwa i warunków produkcji. Lżejsza paleta z wydajnymi żebrami i odpowiednio wzmocnionymi obszarami nośnymi może działać inaczej niż cięższa konstrukcja, która wykorzystuje materiał w mniej efektywny sposób.
Od czego zależy waga formowanej palety drewnianej?
Do ważnych czynników należą wymiary i geometria palety, gęstość formowania, masa wsadu włókien, zawartość wilgoci, dozowanie spoiwa i rozkład materiału w formie.
Czy producenci mogą po prostu zmniejszyć ilość włókien drzewnych, aby paleta była lżejsza?
Zmniejszenie ilości włókien bez przeprojektowania i przetestowania może spowodować niepełne wypełnienie, obszary o małej gęstości, nadmierne ugięcie lub słabe stopy i żebra. Redukcję masy należy przeprowadzać w kontrolowanych etapach, po czym powinna nastąpić weryfikacja wymiarów i wydajności.
W jaki sposób żebra pomagają zmniejszyć wagę uformowanej palety?
Żebra zwiększają głębokość konstrukcyjną i sztywność w wybranych obszarach, umożliwiając producentom wzmocnienie ważnych ścieżek ładunku bez jednolitego pogrubiania całego pokładu palet.
Dlaczego dwie formowane palety drewniane o tej samej wadze mogą mieć różną wytrzymałość?
Masa całkowita nie pokazuje, gdzie znajduje się materiał. Różnice w gęstości lokalnej, geometrii żeber, rozkładzie spoiwa, upakowaniu cząstek i warunkach prasowania mogą powodować znacząco różne właściwości strukturalne przy tej samej masie końcowej.
Jak kupujący powinni porównać wagę palety i ładowność?
Kupujący powinni wziąć pod uwagę podany stan ładunku, metodę podparcia palety, ugięcie, środowisko przenoszenia i trwałość, a nie porównywać samą masę palety z jedną główną wartością obciążenia. Warunki statyczne, dynamiczne i warunki przechowywania mogą stawiać przed paletą bardzo różne wymagania.