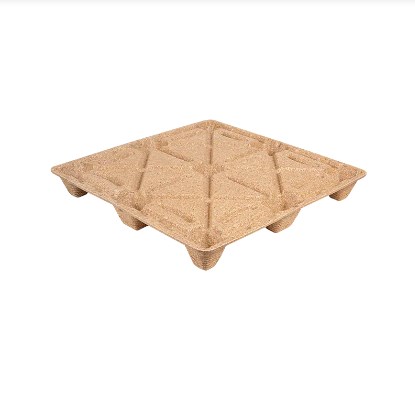
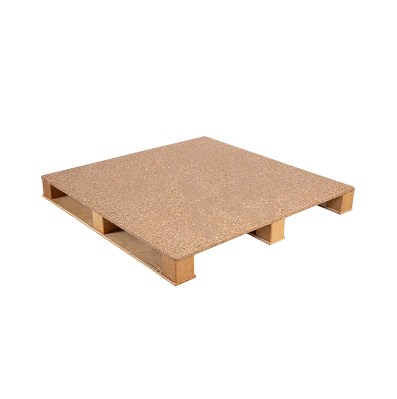
Trociny, wióry, odpady po ścinaniu i inne pozostałości powstają każdego dnia w tartakach, fabrykach mebli i zakładach przetwórstwa drewna. Odpowiednie pozostałości drzewne, traktowane głównie jako produkty uboczne o niskiej wartości, są coraz częściej odzyskiwane jako surowce przemysłowe. Jednym z ważnych zastosowań są formowane palety drewniane, w których przygotowane włókna drzewne są łączone, formowane i prasowane w konstrukcje inżynieryjne na potrzeby magazynowania, produkcji i logistyki międzynarodowej.
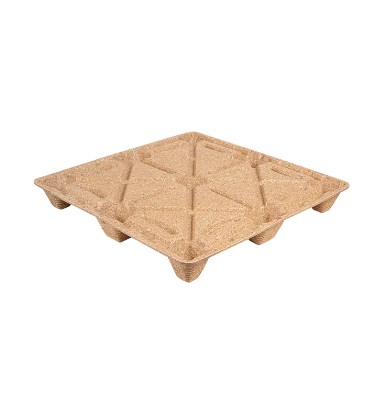
Zmiana ta oznacza coś więcej niż tylko znalezienie innego zastosowania odpadów. Przekształcenie zmiennych pozostałości drewna w niezawodną paletę logistyczną wymaga kontrolowanego doboru surowców, usuwania zanieczyszczeń, przygotowania cząstek, zarządzania wilgocią, technologii formowania i testowania gotowego produktu. W miarę jak opakowania przemysłowe zmierzają w kierunku bardziej efektywnego wykorzystania materiałów, ten model przetwarzania odpadów w zasoby przyciąga coraz większą uwagę w globalnych łańcuchach dostaw.
Od pozostałości do zasobu: Prawdziwa wartość odzysku odpadów drzewnych wynika z przekształcenia niespójnych przemysłowych produktów ubocznych w znormalizowane materiały, które mogą zapewnić powtarzalną wydajność opakowania.
Skąd pochodzą przemysłowe pozostałości drewna
Przemysłowe pozostałości drewna to szerokie pojęcie. Może obejmować stosunkowo czyste produkty uboczne produkcji, jak również mieszane drewno z odzysku, które może zawierać powłoki, elementy złączne, tworzywa sztuczne lub inne zanieczyszczenia. Strumieni tych nie należy traktować jako wymiennych.
W przypadku produktów z formowanych włókien producenci na ogół preferują stosunkowo spójne pozostałości po obróbce drewna. Typowymi źródłami są trociny z cięcia, wióry strugarskie, zrębki drewniane, odpady z przycinania drewna, ścinki z produkcji mebli, odpady z produkcji opakowań i wybrane czyste pozostałości z operacji obróbki paneli lub drewna.
Typowe źródła użytkowe
- Trociny tartaczne
- Wióry strugarskie
- Oczyść ścinki drewna
- Zrębki i odpady po przycinaniu
- Pozostałości po produkcji mebli
- Resztki opakowaniowo-produkcyjne
Materiały wymagające większej kontroli
- Drewno malowane lub powlekane
- Drewno poddane obróbce chemicznej
- Odpady rozbiórkowe
- Drewno zmieszane z tworzywami sztucznymi
- Materiał zawierający metalowe elementy złączne
- Odpady zanieczyszczone olejami lub substancjami chemicznymi
Przydatnym rozróżnieniem jest pomiędzy pozostałości przedkonsumenckie , powstające podczas produkcji przemysłowej, zanim gotowy produkt dotrze do użytkownika, oraz drewno z odzysku poużytkowego , zebrane po użyciu. Pozostałości przedkonsumenckie są często łatwiejsze do standaryzacji, ponieważ ich pochodzenie i poprzednia obróbka są lepiej znane.
To rozróżnienie ma znaczenie, ponieważ producent formowanych palet nie potrzebuje po prostu „odpadów drewnianych”. Producent potrzebuje kontrolowanego surowca włóknistego o akceptowalnej wilgotności, wielkości cząstek, czystości i składzie.
Od pozostałości drewna do formowalnego włókna
Zbiórka to dopiero początek procesu recyklingu. Zanim pozostałości drewna przemysłowego zostaną uformowane w produkt konstrukcyjny, należy je przekształcić w spójny materiał, który może zostać wykorzystany w powtarzalnym procesie produkcyjnym.
Kolekcja → Sortowanie → Usuwanie metalu → Kruszenie → Projekcja → Suszenie → Kondycjonowanie
Sortowanie usuwa nieodpowiedni materiał, zanim trafi on do urządzeń rozdrabniających. Separacja magnetyczna lub inne metody kontroli mogą pomóc w wykryciu gwoździ, śrub i fragmentów metalowych. Pozostałe drewno jest kruszone lub mielone na kontrolowane cząstki, a następnie przesiewane w celu zmniejszenia nadmiernych różnic w wielkości cząstek.
| Punkt kontrolny | Dlaczego to ma znaczenie |
| Zanieczyszczenie | Metal, plastik, kamień lub nieodpowiednie drewno mogą uszkodzić sprzęt lub zmniejszyć konsystencję produktu. |
| Rozkład cząstek | Wpływa na upakowanie, rozkład spoiwa, jakość powierzchni i gęstość formy. |
| Zawartość wilgoci | Wpływa na utwardzanie, zachowanie podczas prasowania, stabilność wymiarową i spójność cyklu. |
| Konsystencja surowca | Zmniejsza różnice w wydajności pomiędzy partiami produkcyjnymi. |
| Dystrybucja segregatorów | Wspiera spójne wiązanie w całej formowanej strukturze. |
Wilgotność jest szczególnie ważna. Zbyt wilgotny surowiec może wymagać dodatkowej energii suszenia i zakłócać formowanie lub utwardzanie, natomiast nadmiernie suchy materiał może zachowywać się inaczej podczas mieszania i prasowania. Dlatego producenci zwykle ustalają akceptowalne okno przetwarzania, zamiast traktować wilgoć jako niekontrolowaną właściwość strumienia odpadów.
Ten etap przygotowawczy wyjaśnia ważny punkt dotyczący recyklingu przemysłowego: Technologia recyklingu nie polega tylko na odzyskiwaniu materiału, ale także na kontrolowaniu zmienności materiałów.
Jak odzyskane włókno drzewne staje się formowaną paletą logistyczną
Po przygotowaniu odzyskanych włókien można je zmieszać z odpowiednim spoiwem i wprowadzić do formy. Kontrolowane ilości materiału są rozprowadzane po formie, zanim ciepło i ciśnienie utrwalą mieszaninę w ostateczną geometrię palety.
01 Przygotowanie błonnika Oczyść i zwymiaruj odzyskany materiał.
02 Mieszanie spoiwa Rozprowadź równomiernie system wiążący.
03 Ładowanie pleśni Kontroluj ilość i dystrybucję materiałów.
04 Prasowanie na gorąco Zastosuj kontrolowaną temperaturę i ciśnienie.
05 Utwardzanie i chłodzenie Stabilizuj formowaną konstrukcję.
06 Inspekcja Sprawdź wymiary i gotową wydajność.
Geometria formy odgrywa główną rolę w wydajności palet. Żebra mogą zwiększyć sztywność bez jednolitego pogrubiania całej palety. Stopy muszą wytrzymywać skoncentrowane obciążenia, a obszary wejścia wideł muszą wytrzymywać wielokrotne interakcje ze sprzętem do transportu materiałów. Narożniki i przejścia pomiędzy grubymi i cienkimi przekrojami również wymagają starannego projektu, aby uniknąć koncentracji naprężeń.
Gęstość to kolejna zmienna inżynierska. Samo zwiększenie gęstości nie zapewnia automatycznie najbardziej wydajnej palety. Większa gęstość może zwiększyć zużycie materiału i masę palet, dlatego producenci muszą zrównoważyć wydajność konstrukcyjną, masę jednostkową, czas cyklu i wykorzystanie surowców.
Surowiec z recyklingu nie oznacza automatycznie niższej wydajności. Wydajność gotowej palety zależy od przygotowania surowca, receptury, projektu formy, kontroli procesu i weryfikacji produktu końcowego.
Ta zdolność do formowania przygotowanych włókien bezpośrednio w określony kształt jest jednym z powodów, dla których pozostałości po obróbce drewna mogą wykraczać poza utylizację o niskiej wartości lub odzysk energii i stać się opracowanymi produktami logistycznymi.
Czy palety wykonane z pozostałości drewna mogą spełniać wymagania dotyczące obciążenia przemysłowego?
Dla nabywców usług logistycznych zawartość pochodząca z recyklingu ma znaczenie tylko wtedy, gdy gotowa paleta może bezpiecznie wykonać swoje zamierzone zadanie. Wytrzymałość palety należy zatem oceniać w oparciu o cały projekt palety i warunki, w jakich będzie ona używana.
Do ważnych zmiennych należą obciążenie statyczne, dynamiczne prowadzenie, zginanie, ściskanie, wejście wideł, odporność na uderzenia, warunki układania w stosy i narażenie na wilgoć. Zastosowania regałowe wymagają szczególnej uwagi, ponieważ paleta podparta tylko na wybranych krawędziach zachowuje się inaczej niż paleta spoczywająca na podłodze magazynu.
ISO 8611-1:2025 zapewnia metody badań do oceny nowych płaskich palet i dzieli te metody na badanie obciążenia nominalnego, badanie maksymalnego obciążenia roboczego i badanie porównawcze trwałości. Norma zauważa również, że testy nośności nie zastępują testów terenowych konkretnych projektów palet w ich rzeczywistych warunkach pracy.
| Pytanie kupującego | Co należy zweryfikować? |
| Ile ładunku może udźwignąć paleta? | Nośność w jasno określonych warunkach podparcia i obciążenia. |
| Czy wózki widłowe poradzą sobie z tym wielokrotnie? | Geometria wejścia wideł, sztywność palety i trwałość obsługi. |
| Czy załadowane palety można układać w stosy? | Odporność na ściskanie pokładu, stóp i obszarów nośnych. |
| Czy paletę można używać w regałach? | Specjalna konfiguracja obsługi regałów i zatwierdzony projekt palety. |
| Czy wilgotność będzie miała wpływ na wydajność? | Kondycjonowanie materiału i działanie w oczekiwanych warunkach przechowywania. |
| Czy każda partia będzie działać konsekwentnie? | Kontrola jakości surowców, kontrola wymiarowa i okresowe badania obciążeniowe. |
W rezultacie pojedyncze stwierdzenie, takie jak „nośność 2000 kg”, ma ograniczoną wartość, chyba że dostawca określi również, czy liczba odnosi się do statycznych, dynamicznych, czy też innych zdefiniowanych warunków testowych.
Dlaczego logistyka daje drugie życie pozostałościom drewna
Logistyka przemysłowa stanowi szczególnie interesujące miejsce dla odzyskanych włókien drzewnych, ponieważ palety są wykorzystywane w dużych ilościach w fabrykach, magazynach, portach i centrach dystrybucyjnych. Przekształcenie odpowiednich pozostałości w palety może zatem połączyć odzysk odpadów bezpośrednio z inną częścią przemysłowego łańcucha dostaw.
Przekształcanie produktów ubocznych produkcji w opakowania transportowe
Pozostałości po obróbce drewna mogły zostać wcześniej unieszkodliwione, spalone w celu odzyskania energii o niskiej wartości lub wykorzystane do zastosowań o stosunkowo niskiej wartości. Gdy materiał spełnia odpowiednie wymagania wejściowe, formowanie inżynieryjne stwarza możliwość przeniesienia surowca w górę łańcucha wartości.
Zagnieżdżane palety mogą zmniejszyć objętość pustego magazynu
Geometrię formowanych palet można również zaprojektować w taki sposób, aby puste palety zagnieżdżały się jedna w drugiej. Może to zmniejszyć objętość zajmowaną przez puste palety w magazynach, ciężarówkach lub kontenerach w porównaniu z konstrukcjami palet, których nie można głęboko zagnieżdżać.
W przypadku firm obsługujących duże ilości pustych palet skutki ekonomiczne i środowiskowe mogą wykraczać poza sam materiał paletowy. Mniejsza objętość magazynu i bardziej wydajny transport mogą mieć wpływ na wykorzystanie magazynu, przemieszczanie pustych palet i ogólne koszty logistyki.
Formowana geometria zapewnia powtarzalność wymiarową
Ponieważ kształt palety jest tworzony za pomocą formy, kluczowe wymiary można odtworzyć w sposób spójny, jeśli surowce i warunki przetwarzania są odpowiednio kontrolowane. Może to być przydatne w przypadku obsługi wózków widłowych, przenośników, sprzętu do pakowania w folię stretch i innych zmechanizowanych systemów transportu materiałów.
Kompatybilność należy jeszcze sprawdzić w odniesieniu do konkretnego systemu magazynowego. Na przykład zautomatyzowane systemy składowania i wyszukiwania mogą nakładać bardziej rygorystyczne wymagania dotyczące ugięcia palet, wymiarów i geometrii podpór niż w przypadku konwencjonalnego składowania podłogowego.
Przetworzone drewno ma ważne implikacje dla logistyki eksportowej
Przesyłki międzynarodowe również budzą wątpliwości fitosanitarne. ISPM 15 dotyczy drewnianych materiałów opakowaniowych, takich jak konwencjonalne palety, skrzynki i materiały sztauerskie, które mogą stanowić drogę dla szkodników leśnych. Jednakże norma wyłącza opakowania wykonane w całości z przetworzonych materiałów drzewnych wytworzonych przy użyciu kleju, ciepła lub ciśnienia lub kombinacji tych procesów.
To rozróżnienie może odnosić się do opakowań z formowanego drewna. Kupujący powinni jednak potwierdzić budowę konkretnej palety i sprawdzić wymagania mające zastosowanie w kraju docelowym, zamiast zakładać, że każdy produkt zawierający drewno pochodzące z recyklingu automatycznie podlega zwolnieniu.
Co sprawia, że recykling odpadów drewnianych na palety jest opłacalny ekonomicznie?
Pozostałości drewna mogą mieć stosunkowo niską wartość początkową, ale tani surowiec nie tworzy automatycznie taniej gotowej palety. Ekonomia zależy od całego procesu konwersji.
Surowiec
Dostępność, promień zbioru, czystość, wilgotność i plon użytkowy.
Przetwarzanie
Sortowanie, crushing, drying, binder consumption, energy and labor.
Produkcja
Inwestycja w formy, cykl prasowania, wskaźnik odrzutów, konserwacja i przepustowość.
Logistyka
Masa palety, stopień zagnieżdżenia, przestrzeń magazynowa, odległość transportu i utylizacja.
Potencjalna wartość rezydualna Substytucja materiału, której udało się uniknąć Koszt odpadów Wartość logistyczna – koszt przetwarzania i produkcji
Konsystencja surowca jest głównym czynnikiem ekonomicznym. Bardzo tani strumień odpadów może stać się kosztowny, jeśli wymaga intensywnego sortowania, suszenia lub usuwania zanieczyszczeń. Natomiast stosunkowo czyste pozostałości zlokalizowane w pobliżu zakładu produkcyjnego mogą zmniejszyć zarówno wymagania dotyczące wstępnego przetwarzania, jak i transportu.
Gotowy projekt palety ma również wpływ na obliczenia. Lekka lub nadająca się do gniazdowania paleta może generować oszczędności na dalszych etapach łańcucha dostaw dzięki zmniejszonym wymaganiom dotyczącym przechowywania lub lepszemu wykorzystaniu transportu. Dlatego też dla zespołów zaopatrzeniowych znaczącym porównaniem jest całkowity koszt logistyki, a nie sama cena materiału pochodzącego z recyklingu.
Od pozostałości przemysłowych po inżynieryjny produkt logistyczny
Rosnące ponowne wykorzystanie przemysłowych pozostałości drewna ilustruje, jak produkcja o obiegu zamkniętym może działać w praktycznych łańcuchach dostaw. Celem nie jest zwykłe sprasowanie odpadów w inny kształt. Skuteczne ponowne wykorzystanie wymaga od dostawców identyfikacji odpowiednich surowców, usunięcia niepożądanych materiałów, kontrolowania właściwości cząstek i wilgoci, zaprojektowania procesu formowania i sprawdzenia wydajności gotowej palety.
Przy właściwym zarządzaniu tymi etapami trociny, wióry i inne odpowiednie pozostałości po obróbce drewna mogą stać się użytecznymi surowcami do przemysłowych opakowań transportowych, a nie pozostałymi strumieniami odpadów o niskiej wartości.
Dla producentów i eksporterów formowane palety drewniane stanowią przykład tego, jak odzyskane włókna roślinne można przekształcić w ustandaryzowany sprzęt logistyczny, oferując jednocześnie możliwości projektowe, takie jak zintegrowane konstrukcje i konfiguracje pustych palet z możliwością zagnieżdżenia.
Szukasz formowanych palet drewnianych dla logistyki przemysłowej?
Ronsun Import & Export Co., Ltd. dostarcza rozwiązania w zakresie palet z formowanego drewna do produkcji, magazynowania i wysyłki międzynarodowej. Specyfikacje palet można ocenić pod kątem wymaganych wymiarów, masy ładunku, metod obsługi, warunków przechowywania i rynków docelowych.
Omów wymagania dotyczące palet Często zadawane pytania
Jakie rodzaje przemysłowych pozostałości drewna można wykorzystać do produkcji formowanych palet drewnianych?
Potencjalne surowce obejmują trociny, wióry strugarskie, czyste ścinki drewna i wybrane pozostałości z produkcji mebli, opakowań i obróbki drewna. Przydatność zależy od zanieczyszczenia, wilgoci, właściwości cząstek i wcześniejszej obróbki chemicznej.
W jaki sposób przetwarzane jest drewno odpadowe, zanim stanie się formowaną paletą?
Typowe przygotowanie obejmuje zbieranie, sortowanie, usuwanie zanieczyszczeń i metalu, kruszenie, przesiewanie, regulację wilgotności i mieszanie. Przygotowany materiał można następnie zmieszać ze spoiwem i uformować w kontrolowanej temperaturze i ciśnieniu.
Czy palety wykonane z odzyskanego włókna drzewnego są wystarczająco mocne, aby można było je zastosować w logistyce przemysłowej?
Można je zaprojektować do zastosowań przemysłowych, ale wydajność zależy od geometrii palety, przygotowania włókien, gęstości, składu i kontroli produkcji. Kupujący powinni ocenić gotową paletę pod kątem jej zamierzonego obciążenia i warunków przeładunku.
W jaki sposób testowane są palety z formowanego drewna pod kątem wytrzymałości na obciążenie?
ISO 8611-1:2025 zapewnia uznane na całym świecie metody badania obciążenia nominalnego, maksymalnego obciążenia roboczego i trwałości nowych palet płaskich. Walidacja terenowa może być również konieczna w przypadku określonych projektów palet i środowisk operacyjnych.
Czy formowane palety drewniane wymagają obróbki ISPM 15?
ISPM 15 wyłącza opakowania wykonane w całości z przetworzonego materiału drzewnego utworzonego przy użyciu kleju, ciepła lub ciśnienia lub kombinacji tych procesów. Kupujący powinni potwierdzić konstrukcję rzeczywistego produktu i wymagania importowe rynku docelowego.
Co dzieje się z formowanymi paletami drewnianymi po zakończeniu ich okresu użytkowania?
Możliwe ścieżki mogą obejmować ponowne użycie, odzysk materiałów, odzysk energii lub utylizację w zależności od stanu palety, składu spoiwa, zanieczyszczenia i infrastruktury recyklingu dostępnej na lokalnym rynku.