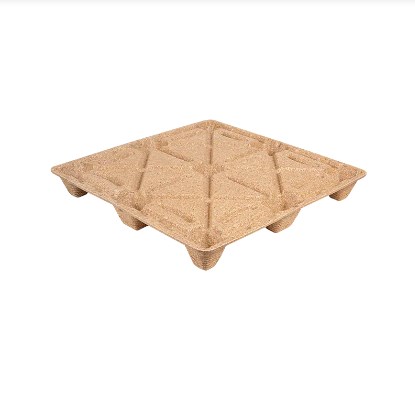
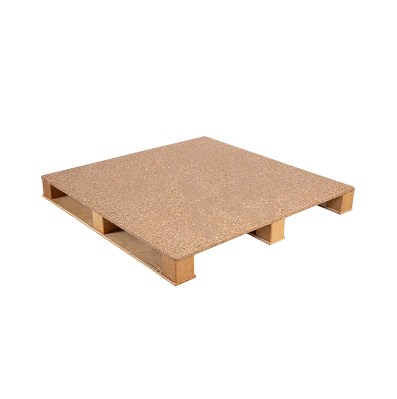
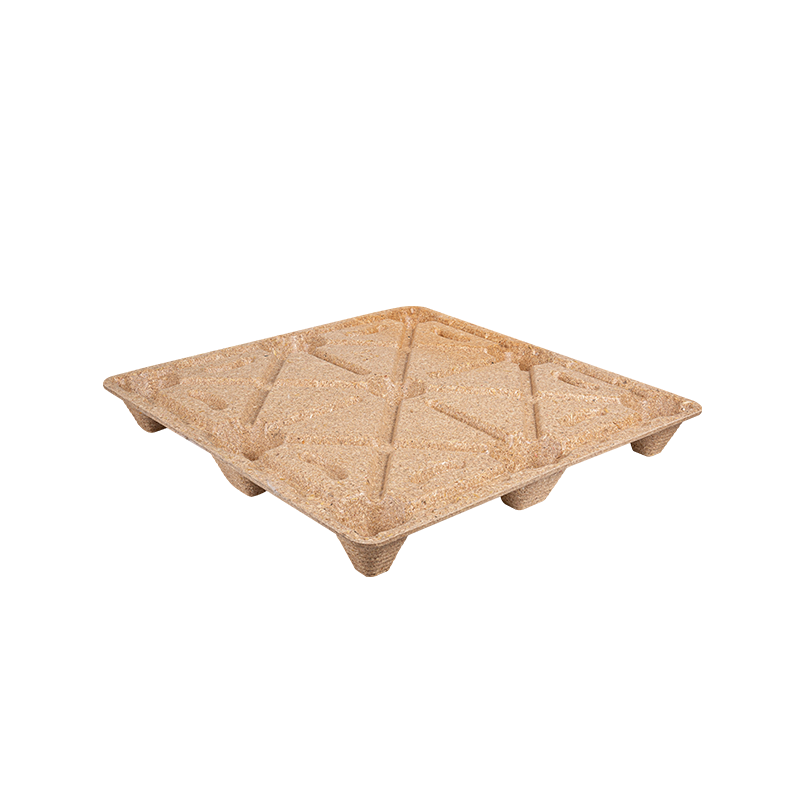
Formowane palety drewniane, znane również jako palety z drewna prasowanego, palety z drewna prasowanego lub palety z drewna prasowanego , powstają poprzez połączenie przygotowanych cząstek lub włókien drewna ze spoiwem i uformowanie mieszaniny pod ciśnieniem w podgrzewanej formie.
W przeciwieństwie do konwencjonalnych palet drewnianych przybijanych gwoździami, platforma paletowa, żebra wsporcze, stopy i geometria wejścia wideł mogą być utworzone jako jedna zintegrowana konstrukcja. Takie podejście do produkcji umożliwia redukcję luźnych elementów, kontrolowanie geometrii palet, tworzenie projektów z możliwością zagnieżdżania i wykorzystanie trocin, wiórów drzewnych, włókien drzewnych pochodzących z recyklingu i innych odpowiednich pozostałości po obróbce drewna.
Jednak dla nabywców i producentów palet pomyślne kształtowanie palet z formowanego drewna zależy od czegoś więcej niż tylko zwiększenia nacisku prasy. Wilgotność surowca, rozkład cząstek, skład chemiczny spoiwa, temperatura formy, masa wsadu, geometria formy, czas utwardzania i chłodzenie – wszystkie te elementy oddziałują na siebie.
W tym przewodniku wyjaśniono główne zagadnienia inżynieryjne związane z projektowaniem i produkcją formowanych palet drewnianych do zastosowań w logistyce i eksporcie.
1. Proces produkcji formowanych palet drewnianych i krytyczne parametry kształtowania
Typowa linia formowanych palet przebiega według kontrolowanej sekwencji:
Przygotowanie surowca → Kruszenie i przesiewanie → Suszenie i kondycjonowanie wilgocią → Mieszanie kleju → Ważenie wsadu → Wypełnianie formy → Prasowanie na gorąco → Utwardzanie → Rozformowanie → Chłodzenie → Kontrola
Przygotowanie surowca
Zrębki drzewne, trociny, wióry i drewno pochodzące z recyklingu zwykle należy przed formowaniem przetworzyć w celu uzyskania w miarę spójnego rozkładu cząstek.
Zbyt duże kawałki mogą uniemożliwić równomierne wypełnienie wnęki, natomiast nadmierny udział drobnych cząstek może zwiększyć zapotrzebowanie na spoiwo i zmniejszyć przepuszczalność podczas prasowania na gorąco.
Szczególnie ważna jest kontrola wilgoci. W opublikowanych procesach wytwarzania drewna formowanego powszechnie wykorzystuje się materiał o wilgotności poniżej około 10%, chociaż niektóre systemy spoiw i metody produkcji działają na różnych poziomach. Dlatego optymalną wartość należy ustalić na podstawie prób, a nie kopiować z innej linii produkcyjnej.
Typowe okna programistyczne
Poniższe wartości należy traktować jako punkty wyjścia dla rozwoju procesu, a nie uniwersalne specyfikacje .
| Stan surowca | Początkowy zakres wilgotności | Temperatura formy | Efektywne ciśnienie formowania | Typowy cykl rozwoju |
| Drobne trociny / włókno drzewne | 5–10% | 150–200°C | 2–5 MPa | 2–6 minut |
| Mieszane cząstki drewna pochodzące z recyklingu | 6–10% | 160–210°C | 2,5–5 MPa | 3–8 min |
| Grubsze płatki/pasma | Zależne od spoiwa | 150–220°C | 2–5 MPa | 3–10 minut |
Historyczne procesy formowania drewna podają temperatury formowania w okolicach 150–220°C , ciśnienie około 20–80 kg/cm² i czas formowania wahający się od sekund do kilku minut. Inne systemy formowanych splotów drewnianych wykorzystują z grubsza 300–700 psi przy cyklach tłoczenia około 2–10 minut , w zależności od grubości, gęstości, wilgotności i składu spoiwa.
Ważne jest to Sam gatunek drewna nie powinien decydować o ustawieniach prasy . Rozmiar cząstek, gęstość nasypowa, spoiwo, grubość palety, głębokość żeber, konstrukcja formy i rozkład ładunku są często równie ważne.
Zalecane monitorowanie produkcji
W przypadku nowej linii przydatne punkty kontrolne kontroli jakości obejmują:
- Wilgotność surowca: każdej przychodzącej partii i co najmniej co godzinę podczas produkcji
- Dozowanie spoiwa: każdą partię preparatu
- Waga ładunku: pierwsze sztuki i okresowe kontrole na każdej zmianie
- Temperatura formy: nagrywane w sposób ciągły
- Ciśnienie prasy i czas przebywania: rejestrowane dla każdego cyklu, w którym dostępna jest rejestracja danych PLC
- Wymiary krytyczne: pierwszy artykuł plus zaplanowane pobieranie próbek w trakcie procesu
- Waga palety: okresowe pobieranie próbek SPC w celu identyfikacji zmian ładunku
- Badania obciążenia niszczącego: zgodnie z zatwierdzonym planem walidacji produkcji
Optymalizacja procesu powinna wykorzystywać rzeczywiste wyniki testów wymiarowych, gęstości, wilgotności i obciążenia w celu określenia akceptowalnego okna produkcyjnego.
2. Projektowanie form i oprzyrządowanie do zagnieżdżanych formowanych palet drewnianych
Forma decyduje o wiele więcej niż tylko wygląd palety. Kontroluje przepływ materiału, sztywność konstrukcyjna, wydajność zagnieżdżania, dostępność wideł, gęstość lokalna i niezawodność wyjmowania z formy .
Ważne elementy projektu obejmują:
Kąty pochylenia
Pionowe ściany i głębokie stopy palet wymagają wystarczającego ciągu, aby zapewnić czyste uwolnienie z formy. Wstępny projekt może rozpocząć się około 1–3 stopnie , z uwzględnieniem dodatkowego zanurzenia w przypadku głębszych elementów zagnieżdżenia lub powierzchni podatnych na przywieranie.
Żebra i wzmocnienia
Zamiast po prostu zwiększać grubość całej palety, zbrojenie powinno skoncentrować się na:
- strefy wejścia na widły;
- stopy paletowe;
- przejścia pokładowe;
- obszary o wysokim momencie zginającym;
- ścieżki przenoszenia obciążenia pomiędzy pokładem a podporami.
Płynne przejścia i duże promienie wewnętrzne pomagają zmniejszyć koncentrację naprężeń i poprawić przepływ materiału.
Zagnieżdżanie geometrii
W przypadku palet gniazdowych inżynierowie powinni sprawdzić:
prześwit górnego pokładu zwężenie nóg głębokość zagnieżdżenia prześwit wysokość ułożonej palety
Paleta, która jest zbyt ciasno zagnieżdżona, może być trudna do rozdzielenia po przechowywaniu, a nadmierny prześwit powoduje zmniejszenie objętości transportu.
Wentylacja i przepływ materiału
Głębokie wnęki mogą uwięzić parę lub uniemożliwić materiałowi dotarcie do narożników. Dlatego przed ukończeniem oprzyrządowania produkcyjnego należy ocenić odpowietrzanie formy, dystrybucję wsadu i lokalne rozmieszczenie wsadu.
Przydatne pliki inżynieryjne zwykle obejmują:
- KROK
- IGES
- Parasolid
- DXF dla profili 2D i rysunków kontrolnych
Przed wyprodukowaniem pełnej formy produkcyjnej producenci mogą z niej skorzystać Drukowane w 3D modele geometrii, obrobione maszynowo płytki prototypowe lub aluminiowe narzędzia rozwojowe w celu sprawdzenia wymiarów palet, prześwitów na widły, zagnieżdżenia i dopasowania opakowania.
Podstawowy przegląd projektu formy powinien zawierać następujące pytania:
- Czy paletę można zwolnić bez uszkodzenia żeber lub stóp?
- Czy ładunek jest w stanie dotrzeć do każdej głębokiej jamy?
- Czy obszary krytyczne są wystarczająco grube i nie zawierają niepotrzebnego materiału?
- Czy zużyte miejsca można wymienić za pomocą wkładek?
- Czy strefy grzewcze są zrównoważone?
- Czy otwory wentylacyjne i powierzchnie form można łatwo wyczyścić?
- Czy wymiary krytyczne można zmierzyć za pomocą powtarzalnych mierników?
3. Surowce drzewne, kleje i kwestie zgodności z przepisami USA
Koszt surowca jest jedną z atrakcji produkcji formowanych palet, ponieważ można zastosować odpowiednie procesy trociny, wióry, odzyskane cząstki drewna i inne czyste pozostałości po obróbce drewna .
Jednakże surowce pochodzące z recyklingu muszą być kontrolowane.
Fragmenty metalu, tworzywa sztuczne, farba, nadmierna kora, gleba lub odpady skażone chemicznie mogą zakłócać proces formowania i powodować problemy związane ze zgodnością lub jakością.
Wybór spoiwa
Typowe rodziny spoiw do zastosowań w drewnie konstrukcyjnym obejmują systemy fenolowe i spoiwa na bazie izocyjanianów, takie jak MDI.
| Rozważanie segregatora | Spoiwo typu fenolowego | Spoiwo typu MDI |
| Odporność na wilgoć | Dobrze | Bardzo dobrze |
| Klejenie strukturalne | Dobrze | Wysoka |
| Warunki leczenia | Zależne od ciepła | Wysokaly formulation dependent |
| Udział formaldehydu | Należy ocenić | Nie zawiera dodatku formaldehydu pochodzącego z samego izocyjanianu |
| Czułość przetwarzania | Umiarkowane | Wymaga starannej kontroli wilgotności i obsługi |
| Koszt | Często konkurencyjny | Często wyższe |
Prawidłowy skład powinien równoważyć wytrzymałość mechaniczną, odporność na wilgoć, czas przetwarzania, wymagania dotyczące emisji, możliwość recyklingu i koszt.
TSCA Tytuł VI i CARB
Częstym błędem jest twierdzenie, że każda paleta z formowanego drewna podlega automatycznej regulacji TSCA Tytuł VI .
EPA szczegółowo reguluje kategorie produktów z drewna kompozytowego, w tym: sklejka z twardego drewna, płyta pilśniowa średniej gęstości i płyta wiórowa , wraz z obowiązującymi wyrobami gotowymi zawierającymi te produkty objęte regulacjami. Dlatego producent formowanych palet powinien ustalić, czy jego konkretna konstrukcja materiałowa mieści się w definicjach regulacyjnych, zamiast automatycznie twierdzić, że wszystkie formowane palety wymagają certyfikatu TSCA Tytuł VI.
W przypadku projektów w USA zespoły ds. zaopatrzenia i zgodności powinny dokonać przeglądu:
- klasyfikacja surowców;
- chemia spoiw;
- Karta charakterystyki dostawcy i dokumentacja techniczna;
- obowiązujące wymagania dotyczące formaldehydu;
- dokumentacja zawierająca materiały pochodzące z recyklingu;
- Wymagania dotyczące pozyskiwania FSC lub SFI, jeżeli zostały określone przez kupującego.
ISPM 15 i drewno przetworzone
ISPM 15 dotyczy przede wszystkim zagrożeń fitosanitarnych surowy drewniany materiał opakowaniowy wykorzystywane w handlu międzynarodowym.
Norma IPPC wyklucza opakowania drewniane produkowane z drewna, które zostało przetworzone w sposób skutecznie czyniący je wolnym od zagrożenia szkodnikami, czego typowym przykładem jest sklejka.
Ta zasada dotycząca drewna przetworzonego może być ważną zaletą w przypadku prawidłowo wyprodukowanych palet formowanych lub tłoczonych. Eksporterzy powinni jednak potwierdzić klasyfikację konkretnej palety i wymagania kraju docelowego, zamiast polegać wyłącznie na oświadczeniu marketingowym.
4. Przycinanie, tolerancje wymiarowe i testowanie wydajności palet
Po rozformowaniu i schłodzeniu palety mogą wymagać przycięcia krawędzi, usunięcia wypływki, wiercenia, oznakowania identyfikacyjnego, szlifowania lub innych operacji wykończeniowych.
W przypadku powtarzalnej produkcji przycinanie CNC może zapewnić spójne:
- długość i szerokość palety;
- otwory na widełki;
- geometria narożników;
- funkcje lokalizacyjne;
- niestandardowe wycięcia.
Zamiast stosować niepotrzebnie wąskie tolerancje obróbki do całej palety, rysunek powinien identyfikować wymiary krytyczne dla funkcjonalności .
Na przykład rysunek rozwojowy może być ukierunkowany w przybliżeniu ±1–2 mm dla wybranych kontrolowanych wymiarów i ±2–3 mm dla większych wymiarów gabarytowych , ale rzeczywiste tolerancje muszą zostać potwierdzone badaniami możliwości formy i danymi produkcyjnymi.
Walidacja wydajności palet
Ważne testy mogą obejmować:
- kompresja statyczna;
- zginanie pokładu;
- dynamiczne prowadzenie;
- obsługa wózków widłowych;
- odporność na uderzenia lub upadki;
- stabilność układania;
- symulacja regałów, w których paleta jest przeznaczona do użytku na regałach;
- badania kondycjonowania wilgocią.
Prąd ISO 8611-1:2025 określa metody oceny nowych płaskich palet, w tym badanie obciążenia nominalnego, badanie maksymalnego obciążenia roboczego i porównanie trwałości. ISO 8611-2:2025 dotyczy wymagań wydajnościowych i wyboru testów.
W przypadku zastosowań w USA ASTM D1185-98a (2025) zapewnia statyczne metody ściskania, zginania i badań dynamicznych dla palet wykonanych z materiałów, w tym litego drewna i kompozytów drewnianych. ASTM zaleca również testy terenowe w celu sprawdzenia wydajności w zamierzonym środowisku dystrybucji.
Dla klientów korzystających ze wspólnego Wymiary palety 48 × 40 w USA kompatybilność należy również sprawdzić z wózkami widłowymi, podnośnikami paletowymi, przenośnikami, regałami, systemami folii stretch i automatyką magazynu klienta.
5. Skalowanie produkcji formowanych palet: koszt, wydajność i rozwiązywanie problemów
Udany prototyp nie oznacza automatycznie ekonomicznej linii produkcyjnej.
W przypadku przechodzenia od produkcji pilotażowej do produkcji wielozmianowej producenci powinni śledzić:
czas cyklu, czas sprawności, dostępność formy, czas zmiany, wydajność suszarki, zdolność mieszania kleju, robocizna, ilość złomu i czas chłodzenia.
Prosty model kosztów jednostkowych można zapisać jako:
Koszt jednostkowy = Drewno Surowiec Spoiwo Energia Praca Konserwacja Złom Forma Amortyzacja Amortyzacja sprzętu
W przypadku inwestycji w formy:
Koszt formy na paletę = całkowita inwestycja w formę ÷ oczekiwana produkcja w całym okresie użytkowania
Model produkcyjny powinien zatem obejmować:
| Koszt / Production Variable | Wejście |
| Naciśnij czas cyklu | min/cykl |
| Wgłębienia na formę | szt |
| Godziny otwarcia | godz./dzień |
| OEE | % |
| Dni robocze | dni/rok |
| Produkcja roczna | palet/rok |
| Zużycie drewna | kg/paleta |
| Zużycie spoiwa | kg/paleta |
| Energia elektryczna / energia cieplna | na paletę |
| Wskaźnik złomu | % |
| Inwestycja w formy | USD |
| Oczekiwana trwałość formy | cykle |
Umożliwia to kupującym porównanie ekonomiki jednej prasy z wieloma formami, wieloma prasami lub wyższymi poziomami automatyzacji.
Typowe wady formowania
| Wada | Możliwa przyczyna | Pierwsza kontrola | Działanie naprawcze |
| Niekompletne wypełnienie | Niewystarczający ładunek lub zła dystrybucja | Waga ładunku | Umieszczenie ładunku przywracającego równowagę |
| Pustki powierzchniowe | Wilgoć lub niespójność spoiwa | Wilgoć i mieszanie | Prawidłowe suszenie i mieszanie |
| Wypaczenie | Nierówne ogrzewanie lub chłodzenie | Mapa temperatury formy | Zrównoważ ogrzewanie i chłodzenie |
| Słabe żebra | Słaby przepływ materiału | Wypełnienie jamy żeber | Zmodyfikuj rozkład lub geometrię formy |
| Rozwarstwienie | Niepełne wyleczenie | Cykl i spoiwo | Dostosuj warunki utwardzania |
| Nadmiar błysku | Przeładowanie lub zużycie formy | Zamykanie powierzchni | Zmniejsz ładunek lub formę serwisową |
Jeśli to możliwe, należy wykorzystywać dane dotyczące trendów. Stopniowy wzrost masy palety, wypływki, zmiany temperatury lub dryft wymiarowy mogą ujawnić problem procesowy, zanim wystąpią poważne awarie.
Opracowanie niestandardowej formowanej palety drewnianej we współpracy z firmą Ronsun
Najbardziej efektywny projekt formowanej palety zaczyna się od rzeczywistego zastosowania logistycznego.
Omawiając nowy projekt paletowy z Ronsun Import & Export Co., Ltd. , przydatne informacje obejmują:
- wymagana długość, szerokość i wysokość palety;
- wymagania dotyczące obciążeń statycznych i dynamicznych;
- wjazd wózkiem widłowym i paletowym;
- warunki przechowywania na podłodze, stosie lub w stojaku;
- wymagania dotyczące zagnieżdżania;
- kierunki eksportu;
- roczny wolumen zakupów;
- wymogi środowiskowe lub dotyczące zawartości materiałów pochodzących z recyklingu;
- wymagane badania lub dokumentacja zgodności.
Ronsun może współpracować z nabywcami w celu oceny specyfikacji palet, formowanych konstrukcji palet, opcji materiałowych, wymagań dotyczących próbek i potrzeb projektów niestandardowych.
W sprawie zakupu niestandardowych formowanych palet drewnianych lub oceny technicznej prosimy o kontakt Ronsun Import & Export Co., Ltd. przez ronsun-ecopallet.com z rysunkiem palety, docelowym obciążeniem, zastosowaniem i oczekiwaną wielkością zakupów.
Często zadawane pytania
Jakie ciśnienie, temperatura i czas cyklu są zwykle stosowane w przypadku formowanych palet drewnianych?
Opublikowane procesy formowania drewna obejmują szeroki zakres, ale w przybliżeniu 150–220°C, 2–5 MPa i kilka minut na cykl może być używany jako wstępne odniesienie do programowania. Ostateczne parametry muszą zostać zweryfikowane dla konkretnego surowca, spoiwa, grubości i formy.
Jak należy zaprojektować zagnieżdżoną formę do palet drewnianych?
Forma powinna uwzględniać kąt pochylenia, zwężające się stopy, prześwit zagnieżdżenia, żebra wzmacniające, geometrię wejścia wideł, przepływ materiału, wentylację, równomierność ogrzewania i wyjmowanie z formy.
Który klej jest najlepszy do zastosowań w formowanych paletach w USA?
Nie ma jednego najlepszego spoiwa. Systemy oparte na MDI mogą zapewnić mocne, odporne na wilgoć wiązanie, podczas gdy systemy fenolowe są dobrze sprawdzane w przypadku trwałego drewna konstrukcyjnego. Wybór powinien uwzględniać wydajność, warunki procesu, emisję, koszt i zastosowanie przepisów.
Jakie standardy stosuje się do testowania nośności formowanych palet?
Typowe odniesienia obejmują ISO 8611-1:2025, ISO 8611-2:2025 i ASTM D1185-98a(2025) . Odpowiednia sekwencja testów zależy od zamierzonego środowiska obsługi i przechowywania.
Jak obliczany jest ROI formowanej palety?
Najpierw oszacuj roczną produkcję, a następnie oblicz surowiec, spoiwo, robociznę, energię, konserwację, złom, amortyzację sprzętu i amortyzację formy na paletę. Porównaj wynikowy koszt jednostkowy z bieżącym kosztem zakupu palet i logistyki.
Jakie są najczęstsze wady formowanych palet?
Typowe problemy obejmują niepełne wypełnienie ubytku, puste przestrzenie powierzchniowe, nadmierny wypływ, słabe żebra, rozwarstwianie, sklejanie i wypaczenie. Rozwiązywanie problemów należy rozpocząć od wagi wsadu, wilgotności, dawki spoiwa, temperatury formy, historii ciśnienia i warunków chłodzenia.